乳化切削液废水怎么处理方法|乳化切削液废水处理案例
項目视频背景
某货车零零件打造厂首要生产方式的方式发起机缸体、调速箱泵壳等精密加工零件,生产方式的方式时中非常多操作皂化切割液实现冷却塔和滑润。根据常期生产方式的方式积淀,生活区内操作了非常多高有机废气浓度皂化切割液废气,COD(化学上的需氧量)独角兽高达20000-50000mg/L,含油份量大于10%,且具有非常多不锈钢亚铁离子(如锌、镍、铜等)。该厂改变比较简单的化粪池操作系统的时未够满足产生规范,急需要升級整改。
生产废水基本成分及来原
电镀废水常见起出自于数控车床精加工环节中的钻削液换新、产品洗各类面清洗道路水。常见影响物分为:
矿石油及合出润滑油
界面生物剂(乳化机剂)
金属材料切销残渣碎屑(铁、铝、铜等)
除锈剂、消菌剂等增多剂
正确处理方法步奏
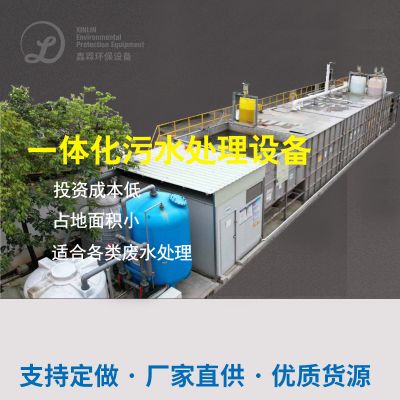
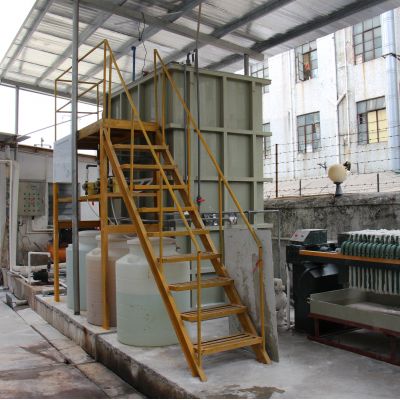
针对性该厂的高有机废气浓度助溶切割液废污水,运用“破乳+气浮+什么是生化除理+的深度过滤程序”的搭配组合工艺流程:
预补救(破乳)
用硝化作用破乳法,加药系统硝酸钠控制pH至2-3,使油和水溶合。
破乳后进入沉淀物池,弄掉大那部分浮油和悬停物。
气浮整理
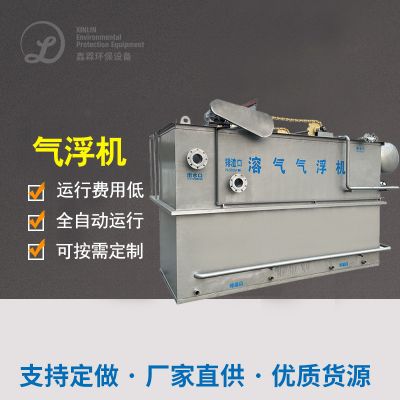
主要采用溶气气浮(DAF)进两步清掉微小油滴和胶体溶液的物质。
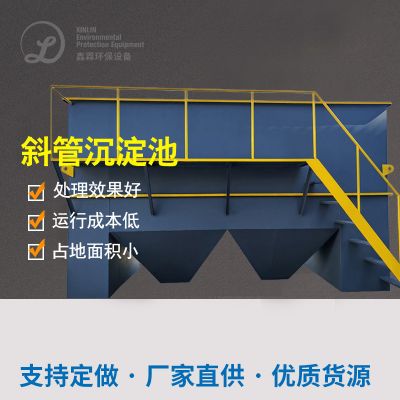
加药缩聚氯化铝(PAC)和高密度聚乙烯酰胺(PAM)加强斜板沉淀池治疗效果。
生化学正确处理
按照水解反应过酸+学习氧化反应加工过程,光降解废一般的水都的生产污染破坏物。
掌控熔化分解氧(DO)在2-4mg/L,保持微生态学可溶性。
进一步操作
应用灵活性碳吸附物+多物料滤过,进三步清除残余COD和清晰度。
以后冒水经太阳光的紫外线灭菌灯线杀菌后工业废水处理或达到废气排放。
结果英文感觉
COD由默认的50000mg/L低于80mg/L这,快速清理率>99%。
残油从10%降低5mg/L下述,超过《污泥终合排放口细则》(GB 8978-1996)二级细则。
不锈钢阳离子分子量具备制造行业循环规范,部件水循环于车间管理擦拭。

 扫一扫添加微信