品牌背景图
该工厂乙稀保护装置引发含丁烷废水处理(50吨/半小时),丁烷渗透压变化大(100-500mg/L),且含带苯系物等难化学降解可挥发物。
废水处理方法含量及从何而来
存在氯乙烯的生产试验装置的技术排水沟:
溶化甲烷气体
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
混炼物
:5-15mg/L
COD
:3000-8000mg/L
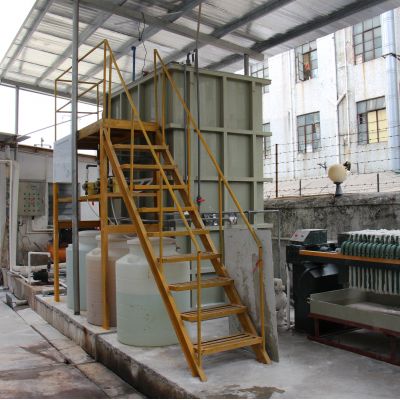
处理工艺设备步骤
选择"汽提+生物体处里+高级的钝化"組合技艺:
丁烷回收处理
:压缩空气汽提塔(温度表110℃,压强0.12MPa),二氧化氮回收处理率>95%
生物体治疗
:
淀粉水解碱化池:HRT=12h,pH6.0-6.
和好菌物反映器:加药系统专性枯草芽孢杆菌,DO 3-4mg/L
广度办理
:
嗅氧催化反应氧化物(O₃添加量80g/m³)
吸收性炭合成纤维吸收
终究作用
收废丁烷溶解度>98%,回收利用于生孩子系统
满水后因素:COD<60mg/L,苯系物未查出
硫化橡胶物去掉率>99.5%
荣获石油这个行业"深绿色生产厂家"演示的项目
技术水平相比与电机选型个人建议
高技术规格
案例库一(焚烧处理场)
真实案例二(养值场)
鑫霖环保三(石油天然气厂)
丁烷浓硫酸浓度(mg/L)
50-
80-
100-
重点生产技术
UASB+AO
厌氧发酵氨氧化物
汽提+海洋生物加工处理
项目投资成本价(元/吨)
3.2万
2.五万
4.7万
运营成本价(元/吨)
6.
3.
9.
丁烷运用率
85%
92%
95%
选用意见
:
高渗透压有机质废渣(COD>10000mg/L)为先考量水解酸化池加工制作工艺
含硫焦化废水需模块化汽提或化学工业腐蚀预工作
减碳氮比电镀废水推薦活性污泥氨阳极氧化技巧
石油生产废水提议组成高级工程师腐蚀的工艺
这个行业新趋势新趋势
二氧化氮物资化
:复合型膜拆分高技术可将丁烷含量提至99.5%之内
知慧化调整
:AI神经网络算法实现目标溶解出来二氧化氮氧浓度随时国家宏观调控
碳降碳会计核算
:治理 机系统归入CCER碳成交管理体系
鑫霖环保藕合
:太阳能发电-沼气的出现-生产废水外理点能同质的模式
变现这三大常见装修案例能够 看不出,丁烷废渣治理 需基于废渣性能特点使用重视性加工,在不合格摆放的同样变现资源性回收处理。前景发生变化"双碳"任务稳步推进,丁烷废渣的再生资源化进行将拥有环境保护区域的极为重要发展趋势朝向。

 扫一扫添加微信