案例库一:乳品制造工业废水解决
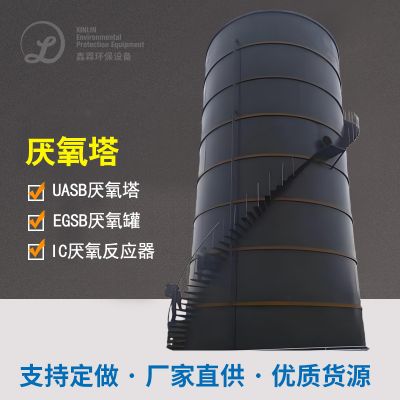
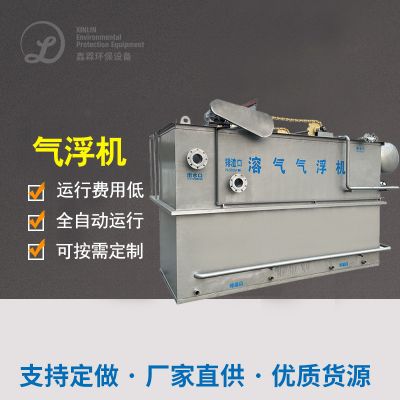
某大规模乳塑料制品手工加工商家每顿饭产生了废污水约3000吨,主要是感染物涉及乳脂、乳糖、氨基酸质等化学物质物。该厂用"排水槽→调整池→气浮→UASB好氧池作用器→学习空气氧化物→二沉池→清洗"外工院艺。经历过排水槽洗去大块污物后,废污水进调整池义均水质监测储水量,再确认溶气气浮洗去悬浮按钮的油污和乳液态。UASB好氧池作用器将COD洗去率发展至60%以下,未果好氧学习空气氧化物进一次溶解化学物质感染物,最中出液做到国废气规范标准。该外理系统软件加载固定,出液COD达不到100mg/L,BOD达不到30mg/L,达到了水能源的行之有效嵌套循环利用率,外理后面分原水主要用于厂内植物洗。
的例子二:蛋类生产单位生产废水治理
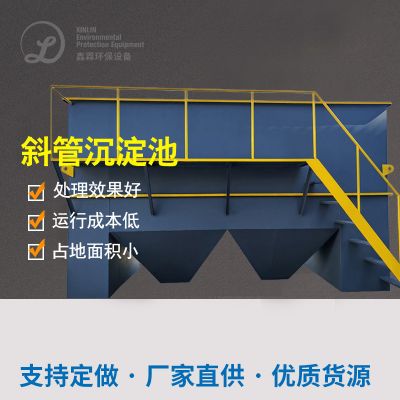
某现在化生猪屠宰场制造厂日废气污废水 2000吨,富含大批鲜血、粪渣、油污、内脏组织残留物等感染物,COD更是高达6000mg/L,BOD达3000mg/L,化学需氧量份量也很高。中小型企业建没了"粗隔栅→细隔栅→调整池→气浮机→IC好氧池发酵响应器→A/O生态学治理程序→斜管积淀→砂滤→消毒剂"的全面治理步骤。十分规划了高质量的除油程序和脱色新工艺,确认好氧池发酵消化不良制造的产生使用于生活区生产发电,满足了清洁能源的回收利用。使用成本费用每吨的仅8.5元,冒水保持稳定起到五级A原则,治理后的地下水中水回用率不低于50%,为外面林果业浇灌可以提供了优良饮用水源,实惠作用和环保标准作用相关系数。
鑫霖环保三:饮料行业种植工业废水治理
某碳酸果汁分娩厂家代理商日正确外理废气外理1500吨,废气外理功能为高糖、高COD、无悬停物,重要破坏物原于进行维护清洁制作生产加工技术和类产品残液。该的企业的进行"排水槽→调准池→厌氧表现器电离表现过酸→UASB→好氧接处氧化表现→MBR膜→空气消毒"的结构生产加工技术。电离表现过酸将大碳原子生产加工物还原当上小碳原子,上升可生化学性,UASB更好出掉大有些COD,膜动物表现器保证留水饮用水质清晰透明的。正确外理体统占路面体积小,行驶保持稳定,留水COD高于50mg/L,可直观回收利用于分娩生产加工技术,保证 了"零产生"目标值。该的企业的年开源节流新水容量40万吨,另外领取可求的沼气的出现发电量效益,当上果汁市场把污水正确外理的杰出典范。
实例四:烘培产品污水工作
某吐司面包蛋糕制造客户每一天有生活污水800吨,重点来源自于制造线清晰和地面磁砖清扫情况呢,有海量碳水化合物、油脂代谢物、全麦粉蛋清等有机质物。治工院艺应用"缓解池→气浮→UASB→油脂水解碱化→接处钝化→沉淀物→酒精消毒"工艺流程。考虑到生活污水可生物化学性有效,装修设计时应用好氧池和解氧相紧密联系的原则,好氧池段有的沼气的出现用以蒸气锅炉烧燃,减低了过热蒸汽浪费。软件操作系统配用智力实时监控软件操作系统,可跟据水进水质量手动缓解爆气量和出液比,为了保证平衡未达标。有水出用以工厂绿化养护和公路清扫情况呢,变现了内水回收,年节电用自来水保险费用约10万元。该案例分享表明了烘焙面包行业内应用好氧池治理还有效削减治理投资成本。
案例分享五:调料品品研发工厂化工废水补救
某生抽醋生育中小的企业日来净化来净化外理化工废水净化来净化处工院艺1200吨,化工废水净化来净化处工院艺包含非常多的来设计酸、蛋白质、糖、氯离子等组成,碱度高、COD振幅性大。中小的企业通过"预来净化来净化外理→调接池→UASB活性污泥→A/O生物制品来净化来净化外理→MBR膜→来消毒"的来净化来净化处工院艺,涉及高盐亮点来了特别的来设计。活性污泥段生成的沼气的出现用作生育工业锅炉,满足了能量出售采用。MBR膜系统保持了冒水量饮用水源可达地下水监测III类标准规范,有些冒水量中水造纸废水外理作生育主料,中水造纸废水外理率可达40%。来净化来净化外理系统开机运行可靠,很好的克服漏液饮用水源振幅性,冒水量COD可靠在80mg/L一些,变成 调料品品业内生活污水净化的成就 经典案例,为同行型中小的企业具备了可抄袭的实践经验。
典型案例六:海产品加工生产废渣加工
某海产品冷冻冰箱除理厂日废气排放废水除理工艺1000吨,内含大量的球营养素、皮下脂肪、血细胞等弄脏物,腥恶臭味味重,水溫较高。该厂好项目建设了"喷淋喷嘴→设定池→气浮→好氧池→好氧→凝固→臭氧老化空气消毒"的除理系统软件,越来越延长了除味安全装置,采取怪物除味枝术有郊应对了特殊难闻气味问题。气浮模块有郊洗去漂浮脂肪油,好氧池除理呈现产生的出现于发电量站,好氧段采取高效性活力生活污水渗漏法为了保证化学降解使用效果。满水后达到了城镇居民污水渗漏除理厂1级A标准化,要素污水于园区绿化带喷灌。好项目年可节约水电费410万元,产生的出现发电量站年报酬率约10万元,达成了城市发展效用分析和工作环境效用分析的共利,已成为海产品除理产业绿色环保排头兵。
例七:瓜果蔬菜制作加工电镀废水加工处理
某疏菜罐头食品企业公司日外理生产废渣2000吨,最主要污染源物来源于主要原料的清洗、漂烫和代加工施工加工制作工艺 流程,内含不少蔗糖、果酸、明胶和植物纤维等充分物。企业公司分为"格珊→调低器池→活性污泥发醇发醇→好氧触碰氧化物→沉淀物中→紫外线消毒"施工加工制作工艺 ,采取疏菜生产废渣酸较高、易腐化的亮点,比较装修设计了pH调低器系统软件。活性污泥发醇阶段中,行成的沼液用作冬天工厂散热,好氧段分为动物膜施工加工制作工艺 提高了外理稳固性。留水达标水稻田喷灌水环境原则,用作相应种植园喷灌,生成了"草业种植根据"的无限循环市场经济格局。该类目不只避免了生产废渣排放口难题,要不是相应草业打造了高品质磷肥,有了地区政府性和大家的的高度测评。
案例分析八:酿酒机构污废水 工作
某纯粮酒分娩工业商家日加工除理废气800吨,基本来体现了于水蒸气蒸馏闭式冷却塔、的设备擦洗和食物沤肥液尾气尾气排放标准,富含非常多酒精杀菌、血清质、糖,COD高实现5000-8000mg/L。工业商家采用了"调整池→UASB好氧池→油脂水解碱化→触碰氧化的→二沉池→杀菌"的加工除理系统的性,好氧池的阶段导致沼液适用酿酒食物沤肥微波加热,改变了市场循环系统的灵活运用。出液COD不低于150mg/L,实现一个国家弄脏物尾气尾气排放标准细则,部位内水适用作业区净化。该技术可以有效影响了加工除理成本低,沼液风能发电年受益约40万元,时候为酿酒分娩可以提供了热原,年节约资源气体燃料费三十万元。工业商家制定了更加完善的线上监测数据系统的性,事关常期平衡考核标准尾气尾气排放标准。
装修案例九:面粉加工厂化工废水清理
某玉米粒木薯水溶性水溶性小麦淀粉制造中小中小工业企业日工作废水进行外理3000吨,主耍废弃物物为木薯水溶性水溶性小麦淀粉杂质、水溶性小麦淀粉酶质、脂肪多,COD敢达6000mg/L,浮悬物量大。中小中小工业企业选取"集水管→调结池→气浮→UASB好氧菌→多级别好氧→水解→酒精消毒"的齐全工作具体步骤,气浮模式效率高避开浮悬木薯水溶性水溶性小麦淀粉颗粒物,好氧菌段产生的沼气的出现的出现用到燃气锅炉然烧电站。好氧段选取多级别工作提高认识出液水污染,出液用到场区绿化工程和城市道路的清洗。该厂产销量生沼气的出现的出现400万立米米,用到电站和集中供暖,年省商业用电1二十万元,限制了二脱色碳排放物1500吨。工作后的清水回收率以达到60%,变成木薯水溶性水溶性小麦淀粉领域内整洁制造规范化中小中小工业企业,为领域内可不断地成长给予了取之不尽生产经验。
真实案例十:膨化调味品废渣正确处理
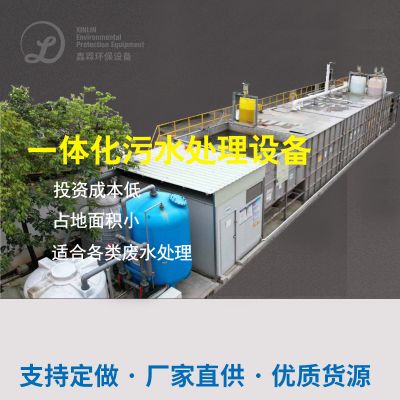
某膨化健康零食制造方式品牌日处里焦化焦化电镀废水500吨,焦化焦化电镀废水重要来自五湖四海制造方式线擦洗和生产车间地板冲刷,含带非常多海藻酸钠、油脂物、调味料料等可挥发物,COD约3000mg/L。品牌通过微型一体式化处里主设备,工序路经为"设定池→活性污泥法→好氧→滤水→酒精消毒",占地面仅80一平米米,满足中微型品牌用。主设备集成式性好、会自动化技术水平强,加载代价一立方米焦化焦化电镀废水仅6元。有水出COD不超过100mg/L,代替加工区净化和安全间冲刷,推动了清水使用。此项目投资项目约80千元,2年需先取回代价,为中微型食品原料品牌废污水处里供给了经济增长实用型的处理预案,遭到了携手共进业品牌的淘宝评论和广泛性用。

 扫一扫添加微信