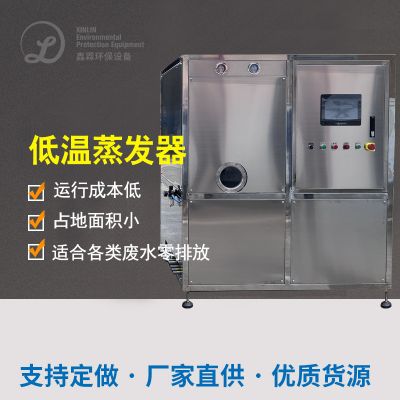
低温蒸发器|废水蒸发器每吨水多少费用|低温蒸发器多少钱一台
超高温汽化器也是种用超高温区域保证固体汽化的机 ,一般运用高压气泵气体压力或空气热源泵新技术减少固体凝固点(普通为 30-50℃),然后在温暖前提条件下完毕汽化沉淀提炼环节。其核心思想工作原理是用高压气泵泵或减小机能维持设备气体压力,使焦化工业废水在超高温下空调萃取器,同一时间结合起来空气热源泵二手回收空气压缩汽化热,保证人体脂肪循坏运用67。诸如,高压气泵超高温汽化器可在 - 96kPa 气体压力下将水的凝固点降低 37℃,用浸没式热变换器升温焦化工业废水,使所需的水分汽化后冷却为可工业废水处理的萃取水,沉淀提炼液则成型高氨水浓度垃圾。
适用行业
- 工业废水处理:广泛应用于化工、制药、电镀、印染、汽车制造等行业的高盐废水、高 COD 废水、含油废水及垃圾渗滤液处理。例如,某煤化工企业通过低温蒸发器处理高盐废水,淡水回收率超 80%,TDS 降至 81mg/L,直接回用于生产。
- 危废减量:切削液、废乳化液等危废经处理后浓缩减量达 75%-90%,某机加工企业年节省危废委外费用超 600 万元。
- 资源回收:废酸回收行业中,低温蒸发器可在常压下分离磷酸、硫酸等,2025 年预计废酸回收量将超 4200 万吨。此外,重金属废水经处理后浓缩液纯度达 95% 以上,可直接用于金属冶炼。
- 食品与生物制药:处理含热敏性物质的废水(如蛋白质、有机溶剂)时,通过精准控温(35-40℃)避免成分分解,冷凝水 COD≤30mg/L,可回用于设备清洗。
核心优点
- 高效节能:吨水电耗比传统蒸发技术降低 50%-70%,例如某设备处理 60 吨 / 天废水时吨水能耗仅 60 度电7。热泵技术实现热能循环利用,无需额外蒸汽供应6。
- 环保安全:全程无需添加化学药剂,避免二次污染;全密闭运行,无废气排放,冷凝水 COD 浓度低(如≤30mg/L),可直接回用或达标排放。
- 抗结垢与低维护:低温运行减少水垢生成,例如某设备维护周期比 MVR 蒸发器延长 3 倍以上,且结垢松散易清洗。
- 适应性强:可处理高盐、高浓度、含重金属或热敏性废水,且对水质波动耐受性高17。例如,真空低温蒸发器可在 - 96kPa 负压下稳定运行,适应不同浓度废水。
- 自动化与占地小:全流程 PLC 控制,支持远程监控;模块化设计节省空间,例如某设备处理量 1000-5000L / 天时占地面积仅数平方米。
典型运用案例
- 化工行业:某化工企业采用低温蒸发器处理 RO 浓水,电导率降至≤100μS/cm,年节水 3800 吨,同时回收结晶盐纯度≥95%,作为副产品销售。
- 汽车制造:某压铸厂废水经处理后,重金属浓缩液纯度达 95% 以上,直接用于金属冶炼;冷凝水回用于清洗工序,年节约水费数百万元。
- 垃圾渗滤液处理:通过低温蒸发技术,COD 去除率超 70%,浓缩液体积减少 90%,大幅降低填埋成本。
- 锂电池行业:针对电解液等高污染废水,低温蒸发器可实现浓缩减量,同时避免高温下有机物分解,确保处理安全性。
- 废酸回收:苏州荣轩环保的 LTAPE 低温蒸发器在常压下处理废酸,实现磷酸、硫酸浓缩及挥发性酸提纯,助力行业绿色发展。
技术对比与趋势
与传统化 MVR 化掉器比较,底温化掉器早期项目投资较低且服务器维护非常简单,还是比较时候大中型占比废渣治理10。而与膜剥离 技術比较,其万元产值能耗更低且抗弄脏专业能力更强,还是比较在治理高含量废渣时优缺点差异性。近三这几年来,纳米枝术材料纳米枝术防腐材料技術的技术应用进步骤加快了系统耐腐化性,延伸了在化工环保、石油化工等邻域的适用于性。素,底温化掉器将向智慧化、高集成化化提升,融合物下载客户端网实现目标远程登陆网络维护,并打磨与光伏太阳能、太阳能等再生能源能力再生能源的融合,进步骤消减碳排出。

 扫一扫添加微信