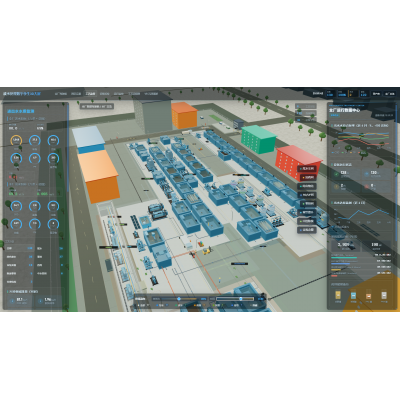
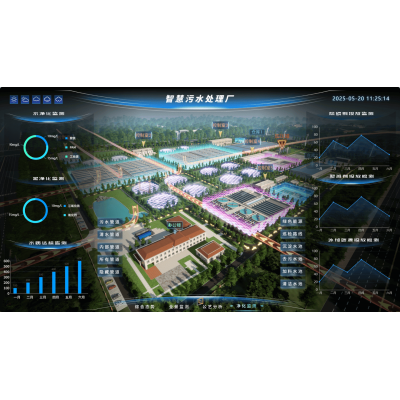
项目流程图片背景
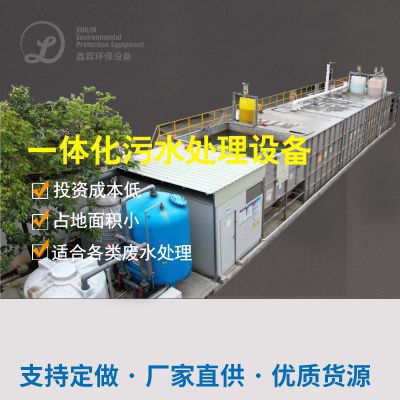
该酒厂隶属于贵州省仁怀市,年产值酱香型茅台白酒2亿吨,没日所产生高氨水浓度无机化工废污水约800吨。主要是因为位置环境保护请求严苛,改变补救设备时未满足了排放口标淮,需新健这套提高效率化工废污水补救系統。
废气有效成分及来自
电镀废水包括发源两个重要环节:
酿制工业废水:含高氧化还原电位小麦淀粉、核营养物质、糖原类等有机肥料物,COD达到了15,000-20,000mg/L
萃取底锅水:包含有一大批残余物和医用酒精剩余的,BOD/COD指数值低
除污生活污水:也包括装备清洗水和安装地点清洗水,含极富洗衣剂
工作生产工艺环节
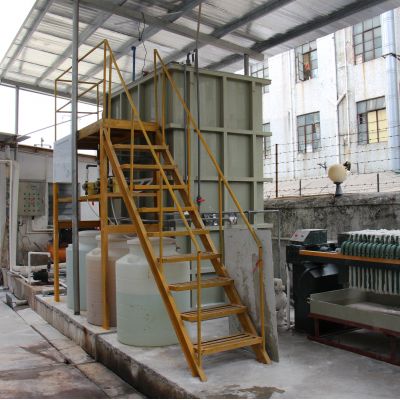
进行"预加工+厌氧发酵+好氧+强度加工"组成施工工艺:
网格板调整池
:快速清理大颗粒剂自动隐藏物,均衡化水质检测蓄水量
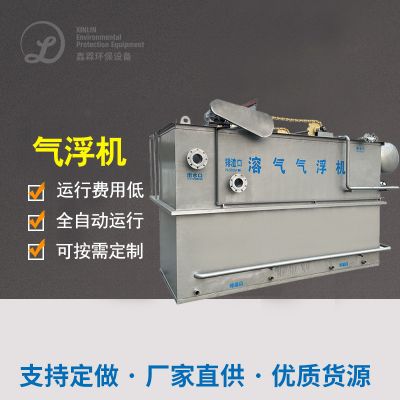
气浮平衡装置
:加药系统水泥混凝土剂清除悬浊液有机物和局部COD
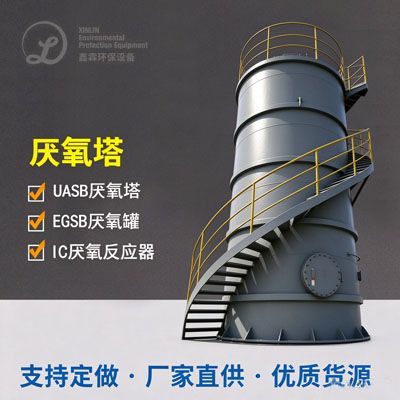
UASB活性污泥想法器
:在35℃要求下将大原子核有机质物降解为二脱色氮和二脱色碳
A/O好氧系統
:经过硝化细菌细菌反硝化细菌细菌用剔除氟化物和余下COD
MBR膜生物工程症状器
:进一次挪用浮悬物,喷水COD降下来50mg/L下面的
结果是效率
工程电脑运行后,水流饮用水平稳达标《发酵法酒精消毒和散白酒轻工业水影响物的排放标淮》(GB27631-2011)表2标淮:
COD ≤ 60mg/L
BOD5 ≤ 20mg/L
NH3-N ≤ 10mg/L
SS ≤ 30mg/L
产生收旧系统化每日一 可产产生约1200m³,应用在蒸气锅炉燃料油,年避免浪费标煤约300吨。

 扫一扫添加微信